Oct 21, 2026
Supponiamo che tu stia citando trenta proiettili, lunghi 3.000 mm e spessi 12 mm, in acciaio dolce. La macchina che decide se quel lavoro fa guadagnare non è quella con lo schermo più grande sul pannello di controllo. È quello che può pre-piegare entrambi i bordi della lamiera, in modo che il cilindro finito raggiunga il saldatore rotondo e chiuso invece di portare due estremità piatte che qualcuno deve tagliare e rettificare.
Questa è la risposta breve: scegli prima la geometria del rullo e la capacità di formatura e acquista il sistema di controllo come livello di ripetibilità sopra di essi. Una macchina per laminazione di lastre CNC si guadagna da vivere riproducendo un risultato, non creandone uno. Ciò che segue spiega cosa può e non può fare il controllo, come differiscono le tre configurazioni comuni dei rulli e quali numeri vale la pena chiedere a un costruttore prima di firmare.
Una macchina per laminazione di lastre ha pochissimi movimenti. I rulli inferiori viaggiano verso l'alto o verso il basso; su una macchina a quattro rulli il rullo laterale entra ed esce; i rulli ruotano. Non esiste un percorso utensile da interpolare, motivo per cui il controllo su una macchina rullatrice è più vicino a un sistema di posizionamento che al CNC multiasse su una pressa piegatrice.
In pratica, CNC qui significa posizionamento controllato numericamente di quegli assi lineari, solitamente servo o valvole proporzionali con feedback di posizione, oltre a uno schermo che memorizza le posizioni dei rulli come programmi. Su una macchina meccanica a tre rulli la stessa regolazione si effettua tramite volantini e scala graduata.
Il profitto appare nel lavoro ripetuto. Il primo guscio di un lotto è sempre un pezzo di prova, perché il ritorno elastico cambia con lo spessore, il carico di snervamento e anche il numero di calore. Una volta trovate e memorizzate le posizioni dei rulli, i pezzi da due a trenta escono con lo stesso diametro con molto meno giudizio da parte dell'operatore, il che conta molto nelle officine con un elevato turnover del personale.
Ciò che il CNC non fa è creare la geometria di pre-piegatura. Se la macchina non riesce a bloccare e piegare i bordi della lamiera, nessun controller riuscirà a produrre un vero cilindro. Questa capacità deriva dal telaio, dai diametri dei rulli e dalla spaziatura tra i rulli.
Le officine che confrontano i progetti possono vedere fianco a fianco le opzioni meccaniche, idrauliche e a quattro rulli serie di macchine per laminazione di lastre .
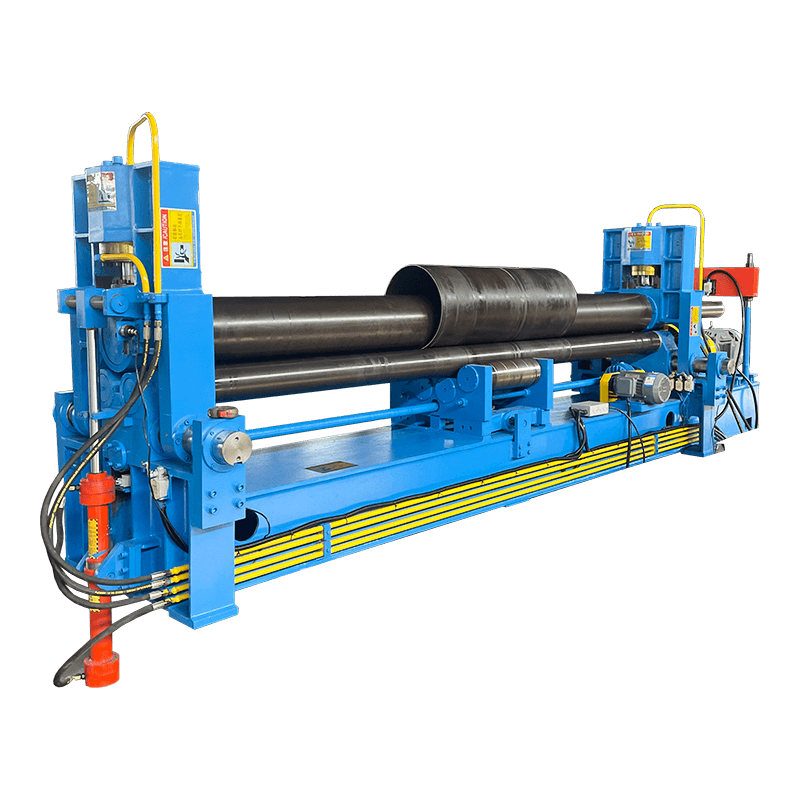 Laminatoio idraulico universale a 3 rulli serie W11S Scopri questa opzione idraulica a tre rulli per la laminazione delle lastre, con tecnologia di pre-piegatura, controllo CNC e specifiche per la formatura cilindrica, conica e multiraggio. Visualizza il prodotto →
Eliminando il linguaggio di vendita, le tre configurazioni comuni differiscono per un fatto fisico: il modo in cui il bordo della lamiera è pre-piegato.
Una macchina simmetrica a tre rulli ha due rulli inferiori fissi e un rullo superiore che si muove verso il basso. È il modo più semplice ed economico per rollare una conchiglia, ed è ancora il cavallo di battaglia in molte officine. Il problema è alle estremità. La striscia che si trova tra i due rulli inferiori non si piega mai, quindi per pre-piegare il bordo d'uscita l'operatore deve estrarre la lastra, girarla e alimentarla nuovamente. Su un guscio pesante, è il momento della gru.
Una macchina universale a tre rulli aggiunge movimento ai rulli superiori o inferiori in modo che possa passare un bordo pre-piegato. Entrambi i bordi vengono quindi pre-piegati in un'unica configurazione e il tempo di gestione risparmiato supera solitamente la differenza di prezzo.
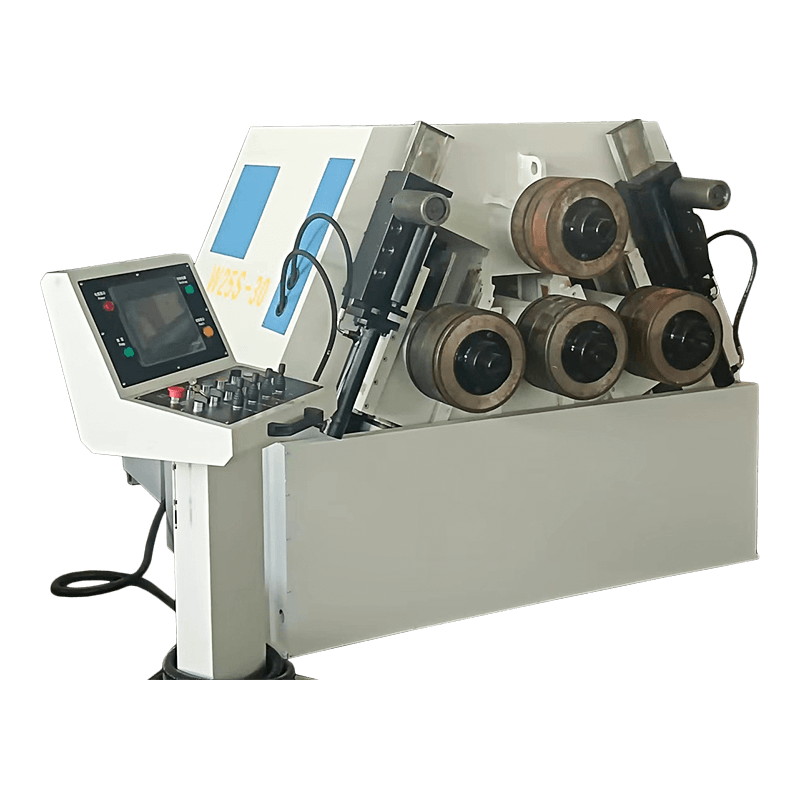
Una macchina a quattro rulli utilizza il quarto rullo laterale per la pre-piegatura. La lastra rimane bloccata tra i rulli superiore e inferiore, entrambi i bordi vengono piegati nello stesso passaggio e nessuno gira la lastra. La geometria consente inoltre che il guscio finito si avvicini al diametro del rotolo superiore, accorciando la striscia non piegata rimasta in corrispondenza della cucitura.
| Considerazione | Tre rotoli simmetrici | Tre rotoli universali | Quattro rotoli |
|---|---|---|---|
| Pre-piegatura dei bordi | Necessita di rialimentazione o di una pressa separata | Entrambi i bordi in un'unica configurazione | Entrambi i bordi in un unico passaggio, la lamiera rimane bloccata |
| Movimentazione delle piastre | Il più alto | Medio | Il più basso |
| Vestibilità tipica | Lamiera sottile, lotti piccoli, budget limitato | Lavoro misto, lotti medi | Gusci lunghi, inossidabili, lotti ripetuti |
| Prezzo relativo della macchina | Il più basso | Medio | Il più alto |
| È richiesta l'abilità dell'operatore | Alto | Medio | Inferiore una volta esistenti i programmi |
Confronto illustrativo basato sulla configurazione della macchina, valutato su una scala da 1 a 5. Non si tratta di dati di produzione misurati.
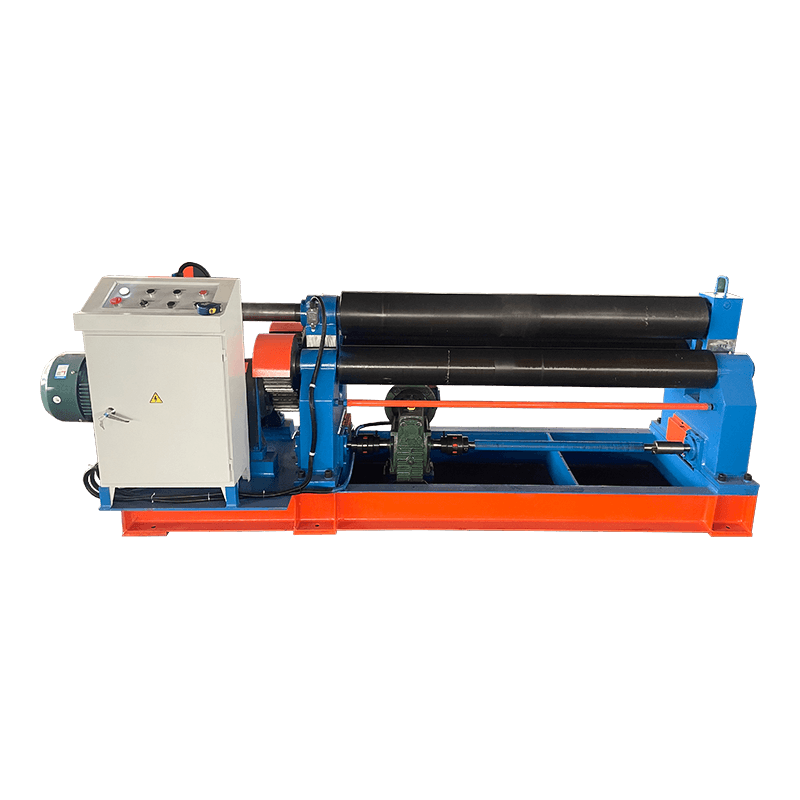 Laminatoio meccanico simmetrico a 3 rulli serie W11 Opzione meccanica a tre rulli per piegatura cilindrica e ad arco, caratterizzata da design simmetrico, precisione RGS, cuscinetti MCS e rulli laterali inclinabili per lavori conici. Visualizza il prodotto →
Geometria a quattro rulli: il rullo laterale pre-piega il bordo mentre i rulli superiore e inferiore mantengono la lamiera bloccata.
I quattro rotoli sono solo la parte visibile del prezzo. Sotto di essi si trova un telaio in acciaio saldato che deve resistere alla forza di separazione generata dai rulli; su una macchina da 12 mm per 3.000 mm, tale forza ammonta a centinaia di tonnellate. La deflessione del telaio non scompare. Nella parte finita si presenta come una forma a botte, più grossa al centro che alle estremità, motivo per cui i costruttori coronano i rulli o montano sistemi di coronatura sui modelli più grandi.
Gli altri fattori di costo sono la superficie del rullo, l'idraulica e il controllo. I rulli sono normalmente temprati a induzione contro l'abrasione e possono essere cromati per lavori su acciaio inossidabile in cui è importante la marcatura della superficie. Le valvole e l'hardware di controllo rappresentano una quota inferiore della fattura rispetto a quanto presume la maggior parte degli acquirenti, quindi raramente conviene risparmiare una volta che hai già pagato un telaio pesante.
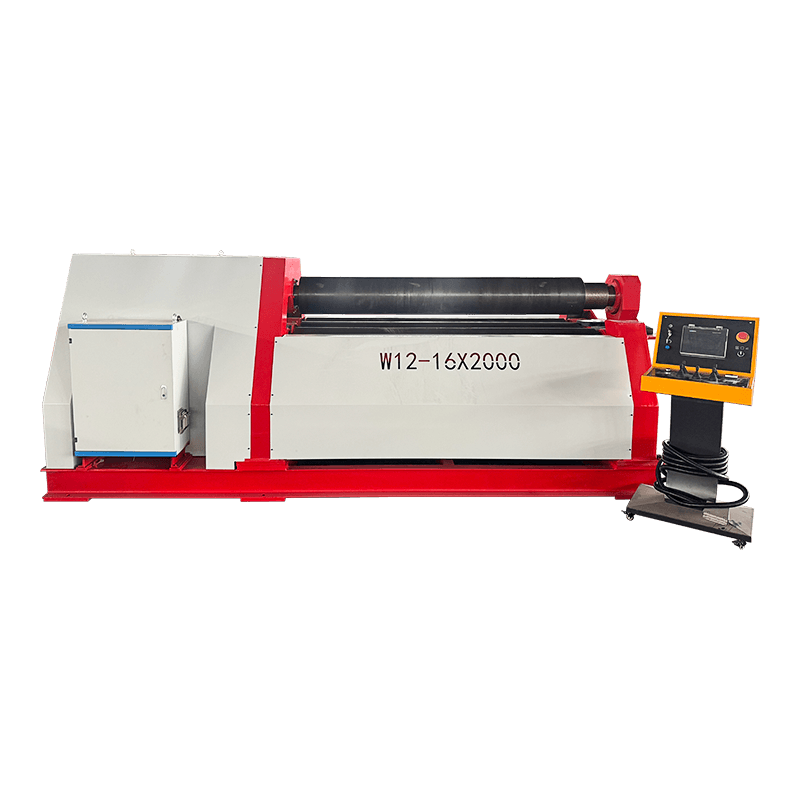 Macchina piegatubi e laminatrice per piastre idrauliche a 4 rulli serie W12 Il design idraulico a quattro rulli consente la pre-piegatura e la laminazione con un'unica configurazione, riducendo gli sprechi e migliorando l'efficienza per pezzi cilindrici, conici e curvi. Visualizza il prodotto →
Ogni laminatoio viene fornito con una tabella delle capacità. Leggi la riga sopra il numero che ti serve.
Il valore principale è quasi sempre indicato in acciaio dolce, in genere con una resistenza alla trazione compresa tra 400 e 450 MPa. Rotolare lo stesso spessore in acciaio inossidabile 304 o in un grado strutturale da 700 MPa e la macchina non lo raggiungerà. Richiedi una tabella di declassamento per l'acciaio che utilizzi effettivamente invece di ridimensionare tu stesso il numero: la forza di rotolamento aumenta con la resistenza alla trazione, e anche il ritorno elastico e il diametro minimo si muovono con essa.
Altri tre numeri determinano se la macchina è adatta al tuo lavoro:
Un dettaglio pratico: la capacità è indicata a tutta larghezza. La laminazione di una lastra da 2.000 mm su una macchina da 3.000 mm modifica il modello di forza e, su alcuni modelli, la compensazione della corona necessaria per un risultato rotondo.
Le sorprese più spiacevoli in questo settore non sono i guasti. Si tratta di discrepanze tra ciò che prometteva la tabella della capacità e ciò che effettivamente il negozio offre, e un elenco di problemi comuni di rotolamento delle piastre è un'utile lista di controllo da confrontare con le tue parti prima che l'ordine venga emesso.
Q1. A cosa serve una laminatrice CNC?
Piegatura della lamiera piana in cilindri, coni e gusci curvi facendola passare tra rulli rotanti. I lavori tipici includono gusci di serbatoi e recipienti, sezioni di tubi e condotte, pannelli per costruzioni navali e colonne strutturali.
Q2. Quanto spesso può essere la lastra che può rotolare una laminatrice CNC?
Dipende dalla larghezza e dal materiale tanto quanto dalla macchina. Le valutazioni sono fornite in acciaio dolce a tutta larghezza; la piastra in acciaio inossidabile e ad alta resistenza riduce drasticamente tale cifra, quindi chiedi la tabella che corrisponde al tuo grado.
Q3. Qual è la differenza tra una macchina arrotolatrice a tre rulli e una a quattro rulli?
Una macchina a tre rulli non dispone di un rullo di pre-piegatura dedicato, quindi spesso la lamiera deve essere girata o alimentata nuovamente per piegare il secondo bordo. Una macchina a quattro rulli utilizza il rullo laterale per pre-piegare entrambi i bordi mentre la lastra rimane bloccata.
Q4. Una macchina calandra può pre-piegare senza lasciare estremità piatte?
Le macchine universali a tre e quattro rulli possono pre-piegare entrambi i bordi, ma di solito rimane una breve sezione piatta. La sua lunghezza è determinata dal diametro del rullo superiore e dallo spazio tra i rulli inferiori, quindi chiedi prima quella cifra.
Q5. Quanto costa una laminatrice CNC?
Il prezzo dipende dalla capacità, dal numero di rotoli, dal pacchetto idraulico e dal controllo. Una macchina meccanica a tre rulli è il punto di partenza più economico e una macchina a quattro rulli completamente CNC è la più costosa. Poiché il declassamento del materiale modifica notevolmente le specifiche, un preventivo basato sulle dimensioni e sul grado della piastra è l'unico confronto significativo.
Q6. Di quale manutenzione ha bisogno una calandra idraulica?
Controllare il livello e le condizioni dell'olio idraulico, sostituire i filtri nei tempi previsti, mantenere le superfici dei rulli pulite e prive di incrostazioni per evitare segni, lubrificare i giunti mobili e verificare periodicamente la calibrazione della posizione dei rulli in modo che i programmi memorizzati rimangano accurati.
Prodotti correlati
Contattaci
Indirizzo di fabbrica
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Provincia di Jiangsu, Cina
Telefono
+86-13906278466
prodotti
Codice QR