Oct 28, 2026
Tre millimetri di acciaio inossidabile, lunghi 2.500 mm, piegati in un canale a U con due pieghe a 90 gradi e una a 45 gradi, e il pannello finito deve essere imbullonato direttamente su un telaio tagliato al laser senza una sola rilavorazione. That is the job a sheet metal bending machine is actually bought for. Not the thickest plate in the yard, and not the biggest tonnage in the catalogue.
Inizia con la conclusione. Specifica la macchina attorno alla parte più pesante e più lunga che prevedi di preventivare nei prossimi due anni, quindi aggiungi circa il 20% di headroom. Tonnage, bend length, throat depth and control type all follow from that single part. Everything else, from the number of backgauge axes to the brand of the hydraulic pump, is secondary and can be negotiated later.
Quello che segue è come vengono calcolati tali limiti, quali specifiche gli acquirenti spesso fraintendono e le domande che sorgono in quasi tutte le richieste di ordine.
A press brake is described by three primary capacities, and usually only one of them is compared properly before an order is placed.
The force a machine must apply at mid-span is set by sheet thickness, material tensile strength, die opening and the length of the bend. La flessione in aria richiede la minima forza. Bottoming or coining, where the punch presses the material fully into the die, can demand several times more. Ecco perché il tonnellaggio nominale da solo significa ben poco: 100 tonnellate con una matrice a V da 16 mm e 100 tonnellate con una matrice a V da 6 mm sono nella pratica due macchine completamente diverse.
The nominal length in a model name, such as 2,500 mm, is the maximum workpiece width, but the space between the side housings is shorter. Una macchina da 2.500 mm può offrire circa 2.050mm tra i telai, quindi una parte con flange di ritorno profonde può essere fisicamente impossibile da inserire anche se è più corta della lunghezza nominale. La profondità della gola e l'altezza aperta (luce del giorno) contano altrettanto quando la parte è una scatola, un mobile o un canale formato piuttosto che una striscia piatta.
Due macchine con identico tonnellaggio e identica lunghezza possono differire di un fattore tre nel prezzo semplicemente a causa del modo in cui controllano la posizione del pistone. Il ritorno elastico cambia con il lotto di materiale, la direzione della grana e l'usura degli utensili, quindi il controllo a circuito chiuso e la coronatura contano molto di più quando si eseguono piccoli lotti di lavoro vario rispetto a quando si esegue un solo codice tutto il giorno.
La forza di piegatura in aria può essere stimata con la formula che i produttori di presse piegatrici pubblicano da decenni: la forza per metro in kilonewton equivale a 650 moltiplicata per il quadrato dello spessore della lamiera, diviso per l'apertura della matrice a V. For mild steel the die opening is normally taken as eight times the sheet thickness. La tabella seguente applica tale formula all'intervallo di spessori citato dalla maggior parte delle officine di fabbricazione.
| Spessore della lamiera | V-die opening | Forza per metro | Forza per una curva di 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10.0 mm | 80 mm | 83 t/m | 207 t |
Considera la tabella come un punto di partenza piuttosto che come una risposta finale. Piegature profonde, piccole aperture dello stampo, qualità ad alta resistenza e flange di lunghezza ridotta spingono verso l'alto il tonnellaggio richiesto, mentre la piegatura solo delle estremità di una parte lunga spinge il carico verso il centro del pistone, che è esattamente il punto in cui la deflessione fa più male.
Il tonnellaggio è solo la metà delle specifiche. L'altra metà decide se il pezzo può essere caricato, piegato e rimosso. Analizzali prima di firmare:
È qui che risiede la maggior parte della differenza di prezzo e dove la risposta giusta dipende dal mix di posti di lavoro piuttosto che dal solo budget.
Piegatrici idrauliche convenzionali utilizzare un arresto di profondità meccanico e un registro posteriore regolato manualmente. Sono la scelta sensata quando il lavoro è ripetitivo, per lo più semplici curve a 90 gradi, e l'operatore può inserire correzioni. L'installazione richiede tempo e dipende dall'esperienza dell'operatore, ma la manutenzione del sistema meccanico è semplice ed economica.
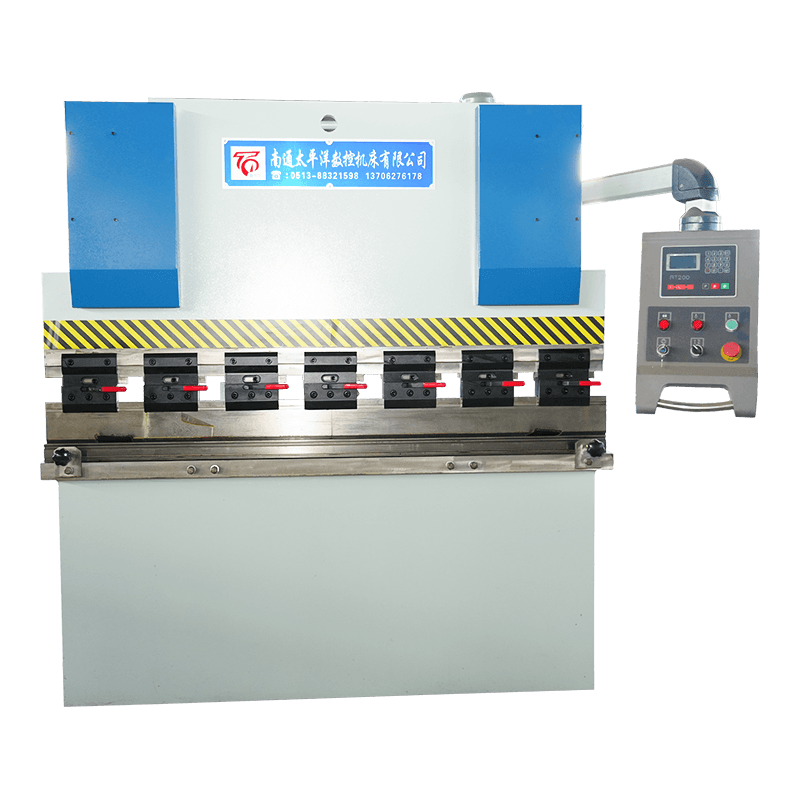
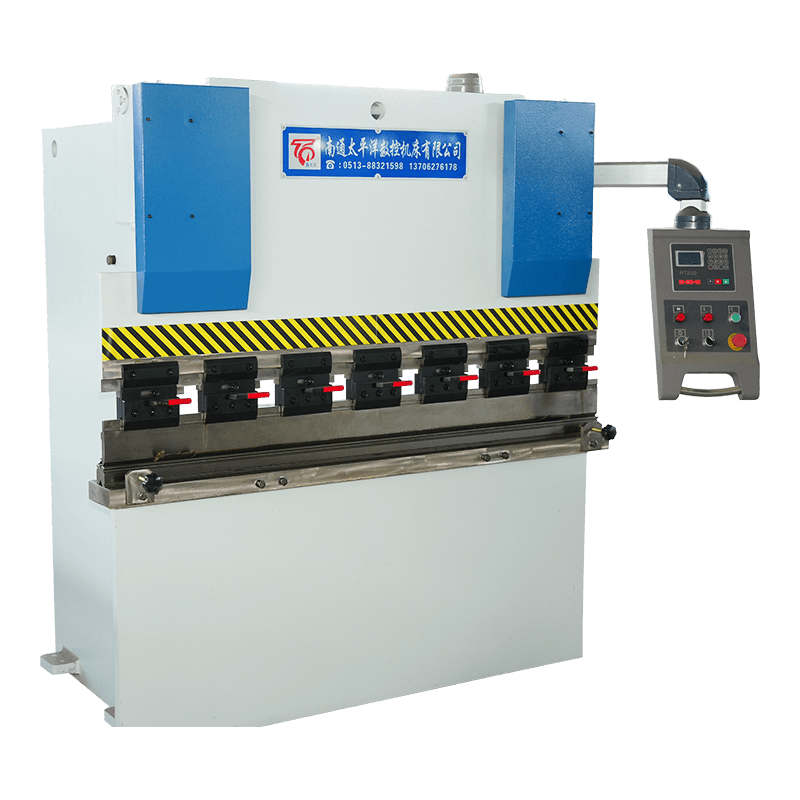 Macchina piegatubi idraulica per lamiera serie WC67Y Una pressa piegatrice NC economica con controllo E21 o RT200, adatta al settore manifatturiero, HVAC e alla produzione generale. Visualizza il prodotto →
Macchine CNC sincrone ad albero di torsione collegare due cilindri con una barra di torsione in modo che entrambe le estremità del pistone si muovano insieme e aggiungere un controllo numerico per la profondità del pistone e la posizione del registro posteriore. Mantengono l'angolo meglio di un arresto puramente meccanico, memorizzano programmi per lavori ripetuti e gestiscono lotti misti molto più comodamente, a un costo moderato.
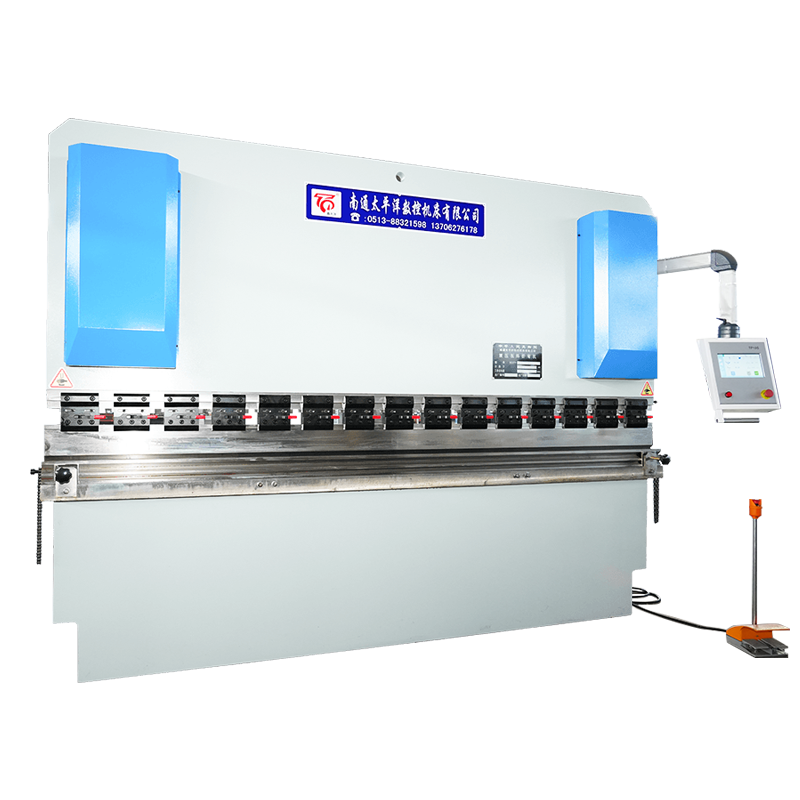 Macchina piegatubi idraulica CNC sincrona con asse di torsione serie WC67K Pressa piegatrice CNC di fascia media con controllo TP10S o DA41T, posizionata tra le opzioni albero di torsione e servo elettroidraulico. Visualizza il prodotto →
Macchine CNC servo elettroidrauliche controllare ciascun cilindro in un circuito chiuso utilizzando valvole proporzionali e scale lineari, in modo che la posizione del pistone venga misurata anziché presunta e il controllo possa correggere al volo il ritorno elastico e la deflessione. Sono la risposta corretta quando la tolleranza angolare è ristretta, quando i lotti sono piccoli e misti o quando un operatore deve azionare più macchine.
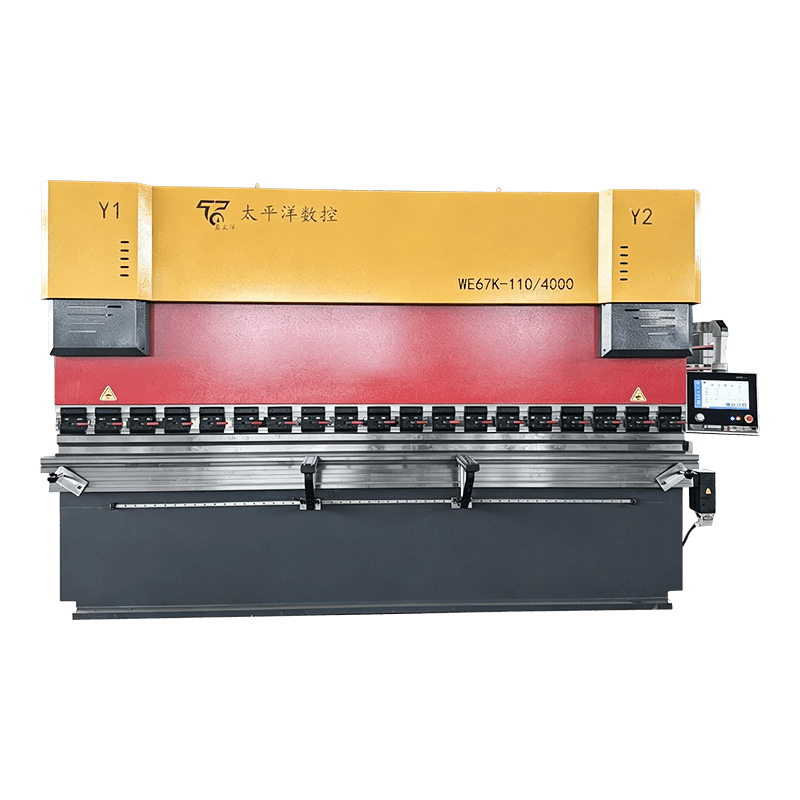 Piegatrice idraulica CNC servo elettroidraulica serie WE67K Pressa piegatrice di precisione di fascia alta con controllo a circuito chiuso e opzioni Delem, ESA o Cybelec per lavorazioni complesse di lamiera. Visualizza il prodotto →
Se stai ancora valutando la metà di tale intervallo, in questa guida viene trattato un confronto pratico tra i tipi di unità e il modo in cui ciascuno ripaga. scegliere la giusta piegatrice per lamiera CNC .
Lo stesso spessore e la stessa matrice possono richiedere una forza molto diversa a seconda della profondità di avanzamento del punzone nel materiale. La piegatura in aria, dove la lamiera tocca solo le spalle dello stampo, è la linea di base. Il fondo e la coniatura moltiplicano quella cifra, e il moltiplicatore è il motivo per cui una macchina che piega comodamente 4 mm in aria può avere difficoltà con lo stesso foglio sotto l'attrezzatura di coniatura.
La conseguenza pratica è semplice. Se acquisti tonnellaggio per la piegatura in aria e successivamente passi agli utensili di coniatura per raggiungere un raggio interno stretto, potresti ritrovarti al di fuori della capacità nominale della macchina per un lavoro che pensavi rientrasse perfettamente in essa.
La comprensione della geometria della zona di piegatura spiega la maggior parte delle decisioni relative alle specifiche di cui sopra. The punch tip presses the sheet into the V-opening of the die; le spalle della matrice determinano il raggio interno; the die opening determines both the required force and the minimum flange length.
La maggior parte delle controversie dopo la consegna derivano da specifiche incomplete piuttosto che da una macchina difettosa. Un'utile richiesta indica la qualità del materiale e l'intervallo di spessore, la lunghezza massima di piegatura, il raggio interno più piccolo, la flangia minima, la tolleranza angolare in gradi, lo standard degli utensili che si desidera utilizzare e lo standard di sicurezza che la macchina deve soddisfare. In Europa, le presse piegatrici idrauliche sono comunemente specificate rispetto alla norma EN 12622; gli acquirenti di altre regioni dovrebbero dichiarare esplicitamente i requisiti locali equivalenti.
Una domanda che vale la pena porre prima di firmare. Chiedere al fornitore di confermare il tonnellaggio disponibile per l'intera lunghezza nominale, non solo a metà campata, e di indicare come la macchina compensa la deflessione del pistone. A manufacturer with in-house engineering, such as Macchina utensile CNC Nantong Pacific , dovrebbe essere in grado di rispondere ad entrambi per iscritto.
It forms flat sheet into angles, channels, boxes and curved profiles by pressing the material between a punch and a die. Gli usi tipici includono involucri, condutture, staffe, parti del telaio, pannelli per tetti e pareti e qualsiasi parte in cui un pezzo grezzo piatto deve assumere una forma tridimensionale.
For air bending, multiply 650 by the square of the thickness, divide by the V-die opening, and multiply by the bend length in metres. Quindi applicare un fattore materiale: circa 1,5 per l'acciaio inossidabile e da 0,5 a 0,6 per l'alluminio. Add headroom if you ever expect to use coining tooling.
Conventional hydraulic machines suit simple, repetitive 90-degree work where setup time is not critical. Le macchine CNC, in particolare quelle servoelettroidrauliche, si ammortizzano quando il mix di lavoro è vario, la tolleranza angolare è ristretta o lo stesso operatore utilizza più di una macchina.
La fessurazione solitamente deriva dalla piegatura su un bordo tranciato o tagliato al laser con un raggio interno troppo piccolo per il materiale o da una linea di piegatura che corre lungo la direzione di laminazione. Springback is inherent to air bending and grows with tensile strength, so it needs either over-bending or closed-loop angle correction.
Può, a condizione che la macchina abbia un tonnellaggio sufficiente per il lavoro più spesso e una lunghezza sufficiente per quello più lungo, e a condizione che si accetti che il materiale sottile possa richiedere attrezzature diverse. Thin sheet needs a narrow die and often a sharper punch; la lamiera spessa necessita di una trafila larga e di un tonnellaggio maggiore.
Controllare la rettilineità del pistone e le crepe del telaio, le perdite idrauliche, le guarnizioni dei cilindri, le condizioni della barra di torsione o delle servovalvole, la disponibilità del controller e il supporto dei pezzi di ricambio. Tooling is often worth more than the machine, so confirm the punch and die are matched and not worn past the point of holding an angle.
Prodotti correlati
Contattaci
Indirizzo di fabbrica
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Provincia di Jiangsu, Cina
Telefono
+86-13906278466
prodotti
Codice QR